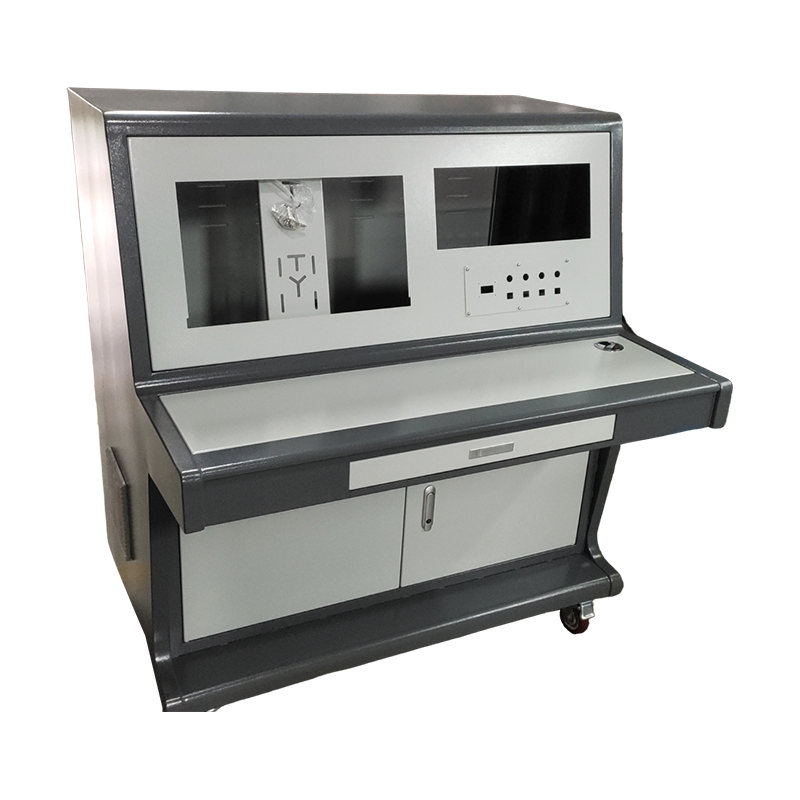
製造業の世界では、「 機械板金加工 」とスタンピングはしばしば同じ意味で使用されますが、これらは異なる機能、コスト構造、およびアプリケーションを備えた異なるアプローチを表します。板金製造とスタンピングの違いを理解することは、精度、量、予算のバランスをとらなければならないエンジニア、調達スペシャリスト、製品設計者にとって非常に重要です。どちらも平らな金属シートから始まりますが、ツール、複雑さ、製造される最終部品の点でその道筋は大きく異なります。この記事では、各プロセスを定義する中心となる原理、装置、意思決定要素を探りながら、詳細な技術比較を提供します。
基本的な違いは、その運用哲学にあります。スタンピングは、オペレーターの介入を最小限に抑えて大量の同一部品を生産するように設計された高速の金型駆動プロセスであるのに対し、製造には、少量から中量の量やカスタム形状に最適なサブトラクティブおよびフォーミング技術の柔軟なスイートが含まれます。このガイドでは、工具のコストやリードタイムから材料の考慮事項や二次作業に至るまで、さまざまな側面でこれらの違いを分析し、次のプロジェクトに最適な製造ルートを選択するための知識を提供します。
違いを理解するには、まず各プロセスを正確に定義することが重要です。 板金プレス加工 は、プレスと金型として知られる特殊な工具を使用して、平らな金属シートを特定の形状に変形する高速製造プロセスです。金型には目的の部品のネガ イメージが含まれており、プレス機は莫大な力を加えて、単一ストロークまたは一連のストロークで金属を切断、曲げ、またはその形状に成形します。このプロセスは再現性が高く、1 時間あたり数千個の部品を生産できるため、大量生産の根幹となっています。
対照的に、 板金加工 金属を切断、曲げ、組み立てて完成品を作成する、より広いカテゴリーの製造技術を指します。単一の専用金型に依存するスタンピングとは異なり、製造では CNC レーザー カッター、プレス ブレーキ、タレット パンチ、溶接ステーションなどのさまざまな機器が使用されます。この柔軟性により、製造業者は、高価な再設備を必要とせずに、より広範囲の材料と厚さを扱い、複雑な 3D 形状を作成し、複雑な設計変更を組み込むことができます [引用:4]。本質的に、スタンピングは製造というより大きな世界の中で、速度と量に関して最適化された特定の方法である一方、製造はオーダーメイドの複雑な部品のための多用途のツールボックスです。
スタンピングと製造の操作上の最も大きな違いは、必要な工具にあります。プレス加工が中心となります。 カスタム金型 、単一の部品専用に設計された精密機械加工ツールです。これらの金型には、ブランキング、ピアシング、成形などの複数の操作を 1 回のプレス ストロークで実行するためのパンチ、パイロット、ストリッパーなどの複雑な機能が組み込まれていることがよくあります。たとえば、順送金型は、1 分あたり 800 パーツを超える速度でスチールのコイルを完成したブラケットに変形できます。ただし、このスピードには代償が伴います。金型の開発には 12 ~ 20 週間かかり、費用は 10,000 ドルから 100,000 ドル以上かかるため、小規模な試作や試作には現実的ではありません。
一方、製造は多用途でプログラム可能な装置に依存します。最も一般的なものは次のとおりです。 CNCレーザーカッター そして プレスブレーキ 。レーザー カッターは高出力のビームを使用して、難しい工具を必要とせずに板金から複雑な形状を高精度で切断します [引用:8]。次に、プレス ブレーキがパンチとダイのセットを使用して、平らにカットされたシートを最終的な 3D 形状に曲げます。これらのマシンは CAD ファイルを介してプログラムできるため、ある部品から別の部品への切り替えは数秒で完了し、比類のない柔軟性が得られます。たとえば、サービス プロバイダーは、4000 ワットのレーザーを使用して最大 1 インチの鋼材を切断し、その後、1,000 トンの容量を持つプレス ブレーキを使用して頑丈なコンポーネントを形成する場合があります [引用:4]。この柔軟性が特徴です カスタム板金製作 、迅速なプロトタイピングと設計の反復が可能になります。
各プロセスの経済的実行可能性は、生産量と部品のライフサイクルに大きく依存します。スタンピングは規模の経済に優れています。高額な初期投資が膨大な数の部品で償却されるため、ユニットあたりのコストが非常に低くなります。年間生産量が 100,000 ユニットを超える可能性がある自動車のボディ パネル、家庭用電化製品の筐体、家電製品の部品では、プレス加工が依然として議論の余地のないチャンピオンです。また、このプロセスはミリ秒単位で測定されるサイクルタイムで驚くほど高速であるため、部品ごとの人件費が直接削減されます。
逆に、製造は参入障壁が低くなります。切断にハードツールが必要ないため、最小限の初期投資でプロジェクトを開始できます。これにより、プロトタイプの場合は 1 ~ 2 ユニットという少量の数量から、最大で数千ユニットの数量まで経済的に実行可能になります。 精密板金加工 プロジェクト。サイクルタイムが遅く手作業が多いため、ユニットあたりのコストはスタンピングよりも高くなりますが、これは多くの場合、金型コストの削減によって相殺されます。折り紙ベースのシートメタル (OSM) プロセスなどの新興技術については、新しい製造方法により、従来のスタンピングと比較してエネルギー消費量を最大 94%、CO2 排出量を 92% 削減できることが研究で判明しました [引用:7][引用:12]。これはいかに現代的であるかを強調しています 板金製造 持続可能性の利点も提供できます。
主要な業界の経験則: 5,000 個未満の部品の場合、ほとんどの場合、製造の方がコスト効率が高くなります。部品数が 10,000 個を超える場合、特に薄肉材料の場合、通常、スタンピングが経済的な選択肢となります。
技術的な観点から見ると、各プロセスには部品の設計に影響を与える固有の長所と制限があります。スタンピングは、平らな部品や中程度の形状の部品を高精度で作成することに非常に優れています。たとえば、スタンピングの特殊な形式であるファインブランキングでは、±0.0005 インチという厳しい公差を達成し、滑らかでバリのないエッジを備えた部品を製造できるため、多くの場合、二次仕上げの必要がなくなります [引用:5]。スタンピングでは、高張力鋼やタッピング、リベット打ち、溶接などの複雑な金型内作業も処理でき、多段階のアセンブリとなるものを単一のプレスラインに凝縮します。
ただし、深く複雑な 3D ジオメトリ、または高度にカスタム化された 3D ジオメトリを作成する場合には、製造の方が有利です。 CNC プレス ブレーキは、正確な角度で曲げを作成でき、専用のツールを使用することで、チャネル、シリンダー、その他の複雑な形状を形成できます。レーザー カッターは、軟質アルミニウムから硬質チタンまで幅広い材料を処理でき、最大 1 インチ以上の厚さを切断できます [引用:14]。製造は、ブラケット、ヒンジ、ねじ山付きインサートを溶接する必要があるエンクロージャなど、統合アセンブリを必要とする部品にも最適です。この多用途性が特徴です カスタム金属加工 、プロジェクトの正確な仕様に合わせてプロセスを調整できます。
製造とスタンピングのどちらを選択するかは、複数の要因に影響される戦略的な決定です。最も重要なのは生産量ですが、材料の種類、部品の複雑さ、市場投入までの時間など、他の考慮事項も同様に重要です。設計変更が頻繁で生産量が少ない試作の場合、 カスタム板金製作 は明らかな勝者です。その柔軟性により、エンジニアは金型開発のコストや時間を費やすことなく、形状、適合性、機能をテストすることを迅速に繰り返すことができます。
完成度の高いデザインを大量生産するには、スタンピングが最もコスト効率が高く、一貫した方法であることがよくあります。自動車のシャーシ部品、コンピュータのハードドライブ部品、電気コネクタなどのアプリケーションは、極めて高い一貫性と低い単価が求められるため、ほぼもっぱらスタンピングによって製造されています。ただし、決定は常に二者択一であるとは限りません。たくさん 板金加工 services ハイブリッド ソリューションを提供します。最初のプロトタイプまたは少量のブリッジ ツールには製造を使用し、設計が完成して需要が増加したらスタンピングに移行します。この段階的なアプローチにより、リスクを最小限に抑え、キャッシュ フローを最適化できます。
主な違いはツールとアプローチにあります。スタンピングでは、高コストのカスタム金型を使用して、大量の部品を迅速に作成します。製造には、レーザー カッターやプレス ブレーキなどの柔軟でプログラム可能な機器が使用されるため、少量の部品やカスタム部品に最適です [引用:2]。
プロトタイプ、低~中量生産(通常 10,000 個未満の部品)、または部品の形状が複雑で、切断、曲げ、溶接などの複数の操作が必要な場合には、製造を選択してください。設計変更が予想される場合にも製造が優先されます。
はい、非常に大量の場合、プレス加工の単位当たりのコストが低いため、一般に、高額の工具投資にもかかわらず、コストが安くなります。損益分岐点はさまざまですが、50,000 ~ 100,000 個を超える部品の場合は、通常、スタンピングが最も経済的なオプションです。
スタンピングは厚い材料を処理できますが、通常 1/4 インチまでの薄いシートの場合は最も経済的で効率的です。より厚いプレートや厚手の材料の場合は、レーザー切断やプレスブレーキ成形などの製造方法がより適切です[引用:10]。
どちらのプロセスでも高精度を実現できます。ファインブランキング (スタンピング方法) では、±0.0005 インチの公差を達成できます [引用:5]。 CNC 装置を使用した精密製造では通常、±0.005 インチを維持できますが、一部の高度なプロセスではより厳しい公差を実現します。
多様なモデルで、世界各地の開発ニーズに対応します。
Phone:+86-15896481972(朱暁水)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:中国江蘇省無錫市恵山区Yuqi Street Qida Road No. 1、Shunqi Road No. 1